
Проектиране на електрическа система за управление на MBBR интегрирани инсталации за пречистване на отпадъчни води
Модулен, интелигентен подход към надеждна автоматизация за децентрализирани заводи MBBR|юни 2026 г
За да могат системите за пречистване на отпадни води, базирани на MBBR, да функционират надеждно в децентрализирани приложения – селски села, магистрални обслужващи зони, малки общности – електрическата система за управление трябва да прави повече от включването и изключването на помпите. Той трябва да защитава оборудването, да се адаптира към променящите се натоварвания, да минимизира намесата на оператора и да съобщава за грешките, преди те да станат откази. Разбирането на тези принципи на проектиране помага за намаляване на времето за престой, удължава живота на оборудването и отговаря на затягащите се екологични стандарти.
Тази статия обсъжда практическия дизайн на системи за електрически контрол за MBBR интегрирано оборудване, обхващащ избор на хардуер, електрически дизайн, контролно логическо програмиране (PLC) и решения за дистанционно наблюдение. Независимо дали сте производител на оборудване, системен интегратор или оператор на инсталация, тези принципи директно водят до по-ниски оперативни разходи и по-надеждно съответствие.
Защо дизайнът на системата за управление има значение
Селското и децентрализираното пречистване на отпадъчни води е изправено пред уникални предизвикателства: ограничен технически персонал на място, големи вариации в потока и натоварването и необходимостта от висока оперативна надеждност с минимална поддръжка. Конвенционалните системи за управление, които разчитат на ръчна работа или проста логика, базирана на таймер, не могат да отговорят на съвременните изисквания за обработка, особено когато стандартите за отстраняване на азот и фосфор изискват прецизен контрол на аерацията, рециркулацията и дозирането на химикали.
Добре проектираната електрическа система за управление с PLC логика осигурява:
Автоматична адаптацияза повлияване на колебанията без човешка намеса
Енергийна ефективностчрез оптимизирана аерация и планиране на помпата
Защита на оборудванеточрез откриване на претоварване, загуба на фаза и работа на сухо
Диагностика на повредаи дистанционно известяване за аларма за бърза реакция
Отчитане на съответствиеточрез автоматизирано регистриране на данни
Фигура 1: Контролен панел за интегрирано MBBR оборудване
1. Преглед на системната архитектура
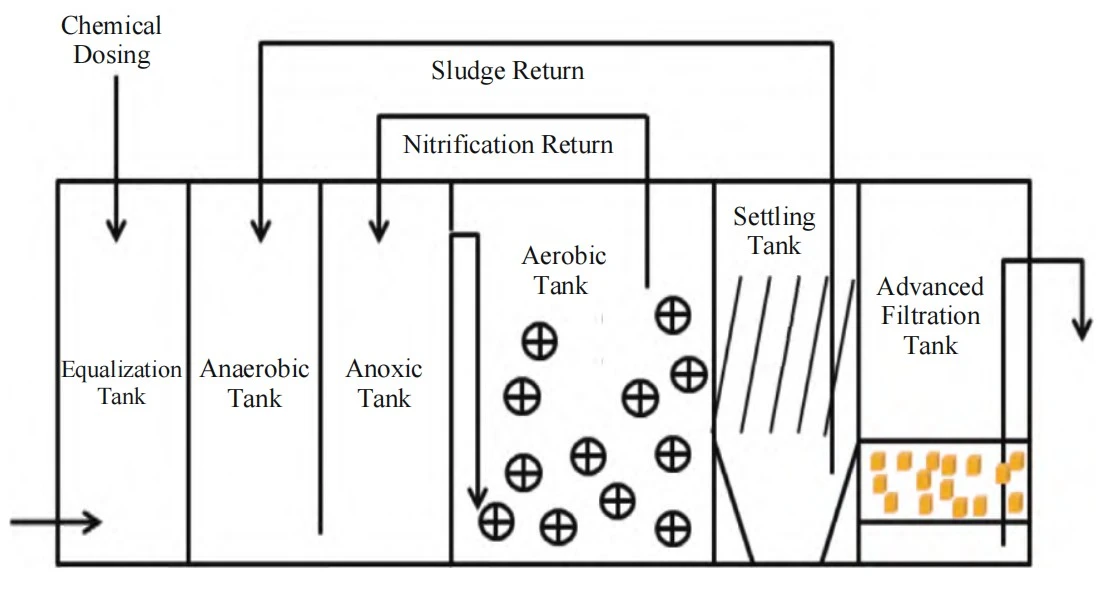
Архитектурата на системата за управление е разделена на три слоя:
Слой на полето:Сензори (DO, pH, разходомери, нивопревключватели, температурни сонди) и изпълнителни механизми (вентилатори, помпи, клапани, помпи за дозиране на химикали).
Контролен слой:PLC (Програмируем логически контролер) с аналогови и цифрови входно/изходни модули, изпълняващ управляваща логика и обработващ полеви сигнали.
Слой за надзор:HMI (интерфейс човек-машина) сензорен екран за локално наблюдение и работа, плюс опционално дистанционно SCADA или базирано в облак наблюдение чрез 4G/5G рутер.
За малки MBBR заводи (50-500 m³/d), се препоръчва компактен PLC с интегриран HMI. За по-големи инсталации или инсталации с няколко блока, модулен PLC с разпределен I/O осигурява по-добра скалируемост.
Фигура 2: Диаграма на системната архитектура
2. Ръководство за избор на хардуер
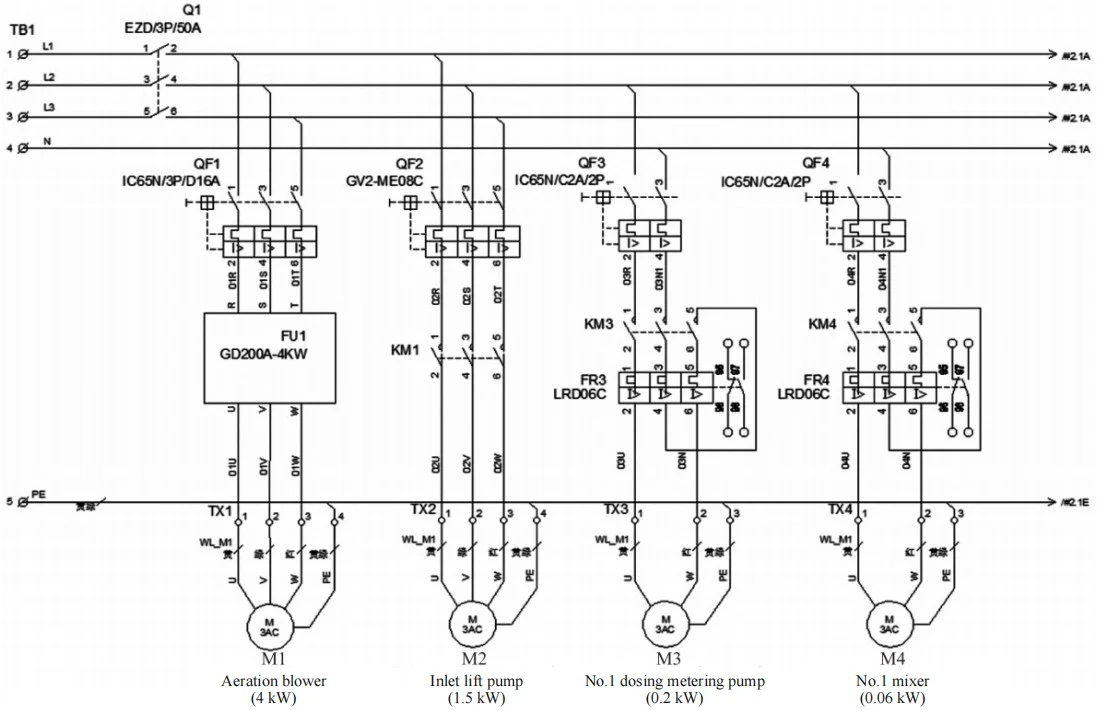
2.1 Главно разпределение на мощността
Входящото захранване трябва да бъде защитено от главен прекъсвач с подходящ капацитет на прекъсване. Основни правила за дизайн:
Главен прекъсвачноминален на 125% от общия ток при пълно натоварване
Разклонителни вериги на двигателязащитени от моторни прекъсвачи (MCBs) с термично и магнитно изключване
Контролна мощност(24V DC), захранван от импулсно захранване на DIN-шина, оразмерено на 150% от общия контролен товар
Аварийно спиране (E-Stop)верига, окабелена като реле за безопасност с ръчно нулиране, не зависи от софтуера
Устройство за защита от пренапрежение (SPD)на главните входящи терминали за зони, предразположени към мълнии
2.2 Критерии за избор на PLC
PLC трябва да бъде избран въз основа на броя на I/O, изискванията за комуникация и условията на околната среда:
| Параметър | Препоръчителна спецификация |
| I/O резерв | Най-малко 20% резервен капацитет за бъдещо разширяване |
| Аналогови входове | 4-20 mA за DO, pH, поток; 0-10V за ниво |
| Цифрови изходи | Тип реле за помпи/вентилатори (над 0,5A), тип транзистор за електромагнитни вентили |
| Комуникация | Ethernet порт за HMI/SCADA, RS-485 за управление на VFD (Modbus RTU) |
| Екологични | Работна температура 0-55 градуса, конформно покритие за влажна/корозивна среда |
| Програмиране | Стълбовидна диаграма (LD), предпочитана за поддръжка от местни техници |

Фигура 3: Пример за основен екран за наблюдение на HMI
2.3 Изисквания за HMI
7-инчов или 10-инчов сензорен екран HMI осигурява локалния операторски интерфейс. HMI трябва да показва:
Стойности на процеса в реално време(DO, pH, поток, нива в резервоара)
Състояние на оборудването(работа/спиране/повреда) с цветно кодиране: зелено=работи, червено=повреда, сиво=спряно
История на алармитес клеймо за време
Графики на тенденцииза DO и дебит (минимум 7-дневна история)
Ръчно превключваневъзможност за всяко устройство (със защита с парола)
Вътрешно оформление и окабеляване на контролния панел
2.4 VFD (задвижване с променлива честота) за вентилатори
Духалки сметка за50-70% от общата консумация на енергияв заводи MBBR. Използването на VFD с PID управление въз основа на зададената стойност на DO моженамаляване на енергията на аериране с 20-35%. За MBBR приложения критериите за избор на VFD включват:
Предназначен за продължителна работас 10% граница на претоварване
Вграден PID контролерс DO обратна връзка (4-20 mA)
Автоматично рестартиранеслед спиране на захранването (функция летящ старт)
Modbus RTU комуникацияза PLC интеграция
Вграден EMC филтърза предотвратяване на смущения в сензорите
3. Дизайн на контролната логика
3.1 Основна контролна последователност
Програмата за управление трябва да следва структура на машина със следните режими на работа:
Режим на стартиране:Постепенна последователност на оборудването -- първо смесители, след това входяща помпа, след това вентилатори на минимална скорост. Предотвратява хидравличен удар и позволява аклиматизация на биофилма.
Нормален режим на работа:PID-базиран контрол на аерацията, времево връщане на утайката и базирано на ниво входящо изпомпване. Зададената стойност на DO обикновено е 2,0-3,0 mg/L за MBBR системи с доминираща нитрификация.
Режим на нисък поток (нощ/извън пиковите часове):Ако входящият поток падне под 30% от проектния, системата влиза в периодичен режим на аериране (напр. 30 мин. ВКЛ., 15 мин. ИЗКЛ.), за да спести енергия, като същевременно поддържа жизнеспособността на биофилма.
Режим на буря/висок поток:Когато входящият поток надвиши 120% от проектния, цялото оборудване работи с максимален капацитет и излишният поток се отклонява към изравнителен резервоар или байпас.
Режим на поддръжка:Цялото оборудване е заключено чрез ключ; HMI показва контролен списък за поддръжка.
3.2 PID контрол на аерацията
Най-критичният контролен контур в MBBR завод е базираният на DO контрол на аерацията. PID алгоритъмът взема показанията на сензора за DO (променлива на процеса, PV), сравнява ги със зададената точка (SP, обикновено 2,5 mg/L) и настройва изходната честота на VFD (контролна променлива, CV), за да минимизира грешката.
Настройката на PID трябва да следва този подход:
Започнете само с P(Kp=0.5-1.0), наблюдавайте периода на трептене
Добавете интеграл(Ti=30-60 секунди), за да се елиминира грешката в стационарно състояние
Поддържайте производната (Td) малка или нулаза приложения за отпадъчни води (шумните DO сигнали могат да причинят производен удар)
Анти-навиване:Ограничете интегралното натрупване, когато VFD достигне мин./макс. честота
Изходът на PID трябва да се актуализира всеки път1-2 секунди. Бързите скорости на актуализиране могат да причинят лов; бавните темпове причиняват бавен отговор.
3.3 Обработка на аларми и грешки
Алармите се категоризират в три нива на сериозност:
| Ниво | Тежест | Действие | Пример |
| 1 (Предупреждение) | Некритичен | Само влизане, уведомяване чрез HMI | DO малко над зададената точка за по-малко от 5 минути |
| 2 (аларма) | Изисква внимание | HMI аларма + незадължителен SMS/имейл | Високо ниво на вода в резервоара, повреда на VFD на вентилатора |
| 3 (критично) | Незабавно изключване | HMI аларма + SMS + спиране на оборудването | Термично претоварване на вентилатора, работа на сухо на помпата, активиран E-Stop |
Всички аларми трябва да бъдатзакопчан(остават активни, докато не бъдат ръчно потвърдени) и с клеймо за време с разделителна способност от 1 секунда.
3.4 Автоматично управление на утайките
Разхищаването на утайки се контролира от таймер с регулируемо време за ВКЛЮЧВАНЕ и интервал въз основа на изчислението на SRT:
Операторски комплектицелеви SRT (дни) и MLSS концентрация на HMI
PLC изчислявадневен обем на отпадъците: V_waste=V_tank x MLSS / (SRT x RAS_SS)
Помпата за утайки работина интервали от време, за да се приближи до изчисления обем
Този полуавтоматизиран подход преодолява празнината между напълно ръчно и напълно автоматизирано управление на утайките.
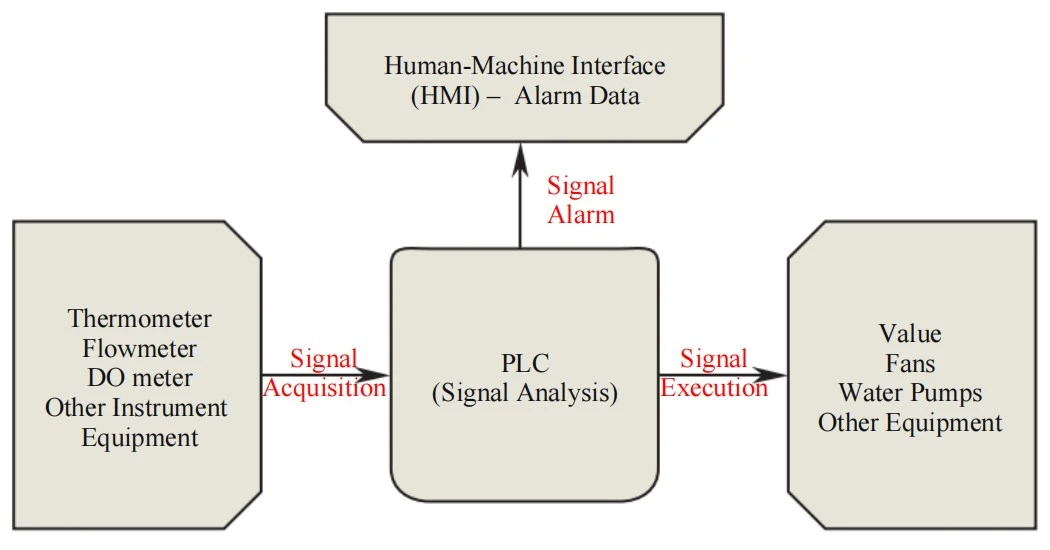
Фигура 4: Блок-схема на контролната логика за работа на MBBR
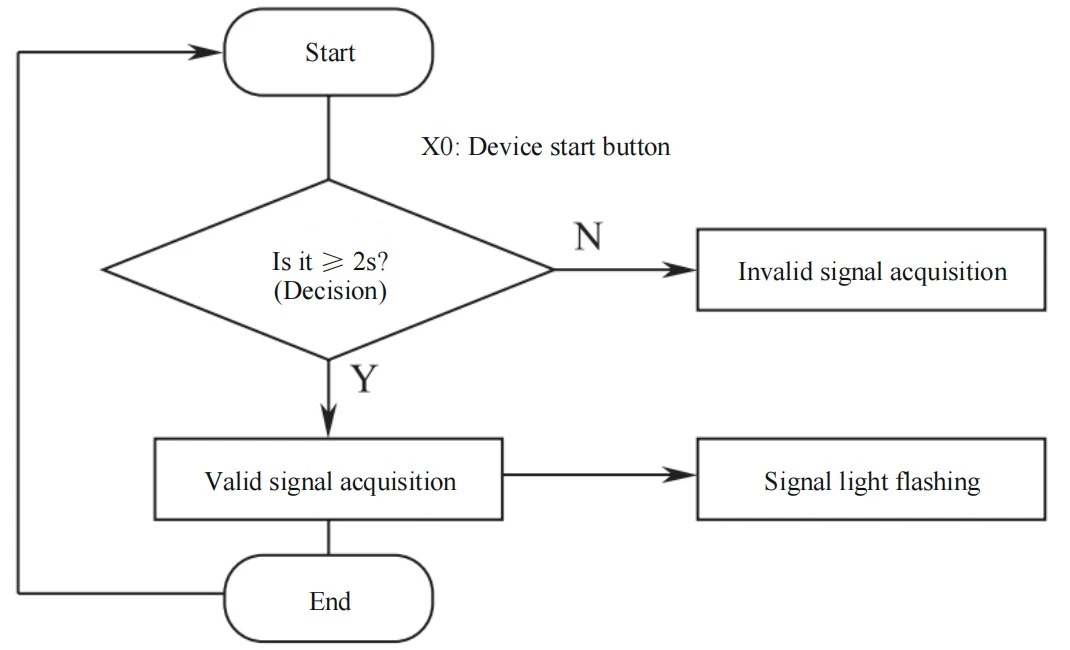
Интерфейс за програмиране на PLC и конфигурация на HMI
4. Отдалечено наблюдение и интегриране на IoT
За децентрализирани инсталации, където ежедневните посещения на оператора са непрактични, дистанционното наблюдение е от съществено значение. А4G/5G индустриален рутерсвързан към Ethernet порта на PLC позволява:
Табло за управление в реално времедостъпен чрез уеб браузър или мобилно приложение
SMS/WeChat алармени известияза аларми от ниво 2 и ниво 3
Тенденции в исторически данни(DO, дебит, параметри за качество на водата), съхранявани в облачна база данни
Отдалечено качване/изтегляне на PLC програмаза отстраняване на проблеми и актуализации
Съображенията за киберсигурност включват:VPN тунел(не пренасочване на портове), активирана защитна стена, променени пароли по подразбиране, поддържан актуализиран фърмуер и активирано регистриране на достъп.
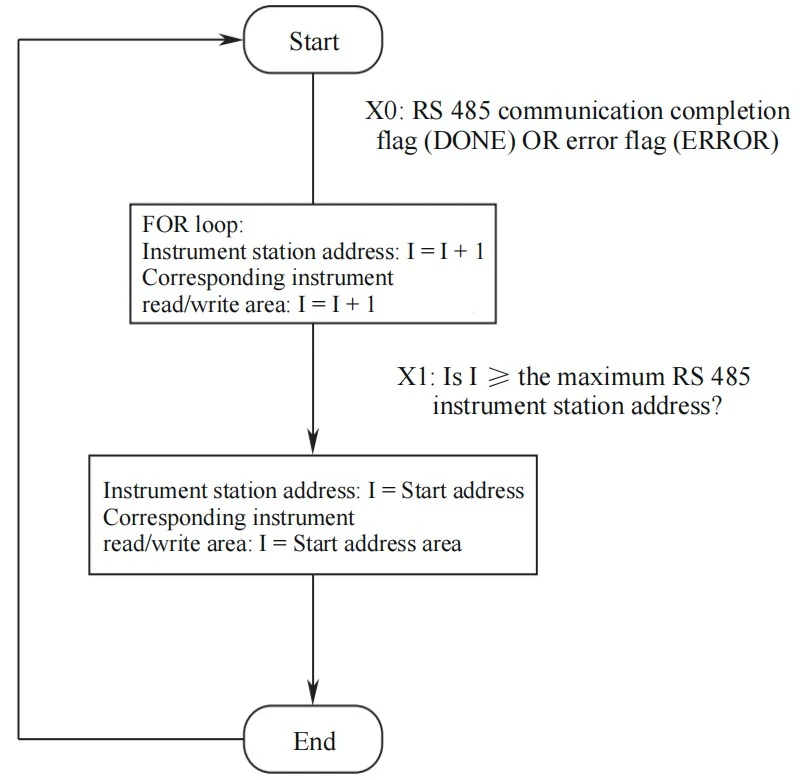
Табло за дистанционно наблюдение и настройка на 4G/5G IoT Gateway
5. Контролен списък за инсталиране и пускане в експлоатация
Предварително захранване:Проверете всички кабели спрямо електрическите схеми, проверете съпротивлението на изолацията (минимум 1 MΩ при 500 V DC), потвърдете съпротивлението на земята под 4 Ω.
I/O проверка:Принудително включване/изключване на всеки цифров изход от PLC, за да се провери работата на полевото устройство. Симулирайте 4-20 mA сигнали, за да проверите мащабирането на аналоговия вход.
Калибриране на сензора:Калибрирайте сензора за DO във въздух (100% насищане), проверете pH с буферни разтвори (4,01 и 7,00), калибрирайте разходомера спрямо известен обем.
Функционален тест:Пуснете системата в ръчен режим през един пълен цикъл, след това превключете на автоматичен режим и наблюдавайте реакцията на PID към промените в заданието.
Документация:Запишете всички зададени точки, PID параметри и данни за калибриране в доклада за пускане в експлоатация. Направете снимки на окабеляването и оформлението на панела за бъдещи справки.
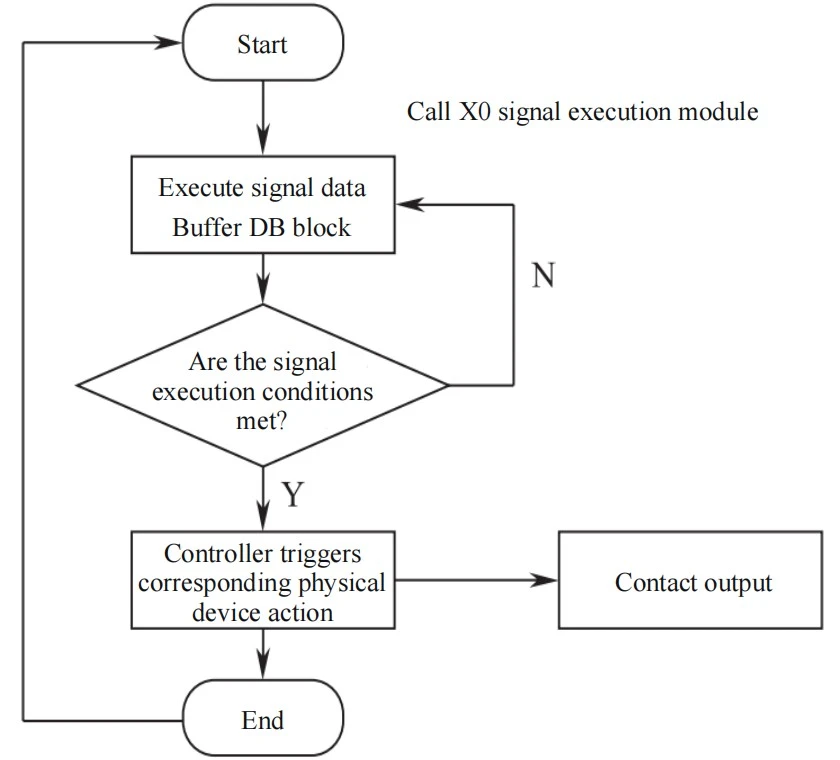
Фигура 5: Пускане в експлоатация и тестване на място
6. Поддръжка и отстраняване на неизправности
6.1 График за превантивна поддръжка
| Честота | Задача |
| Ежедневно | Проверете HMI за активни аларми; проверете показанията на DO и pH спрямо ръчни измервателни уреди |
| Ежеседмично | Проверете контролния панел за прах, влага или проникване на вредители; проверете работата на охлаждащия вентилатор |
| Месечно | Тествайте функцията E-Stop; проверете напрежението на резервната батерия (по-голямо от 3V за PLC); почистете или сменете панелния въздушен филтър |
| Тримесечно | Затегнете всички захранващи клеми (въртящ момент според спецификацията); проверка на параметрите на VFD спрямо архивен файл; тестово известяване за аларма (SMS/имейл) |
| Ежегодно | Пълно архивиране на PLC програма; подмяна на охлаждащи вентилатори; калибрирайте всички сензори; актуализирайте фърмуера, ако е приложимо |
6.2 Често срещани неизправности и диагностика
| Симптом | Възможна причина | Действие |
| VFD на вентилатора изключва при свръхток | Запушен въздушен филтър или замърсяване на дифузера | Проверете и почистете въздушния филтър; проверете дифузьорите |
| DO четене нестабилно | Сензорната мембрана е замърсена или изчерпан електролит | Почистете или сменете капачката на сензора; калибрирайте |
| Грешно отчитане на сензора за ниво | Пречат пяна или плаващи отломки | Инсталирайте добре успокоителната система; чисто сензорно лице |
| PLC загуба на комуникация | Разхлабен Ethernet кабел или IP конфликт | Проверете физическата връзка; проверете IP настройките |
| HMI екранът не реагира | Ниско напрежение на захранването или повреда на екрана | Измерете 24V DC захранване; сменете, ако е стабилен |

Поддръжка и проверка на системата за контрол на място
7. Заключение
Правилно проектираната електрическа система за управление е също толкова критична за ефективността на лечението с MBBR, колкото и самият биологичен процес. Основните принципи на дизайна включват:модулна хардуерна архитектураза мащабируемост,PID-базиран DO контрол с VFDза енергийна ефективност,многостепенно управление на аларматас дистанционно известяване,полуавтоматизирано управление на утайките, иIoT интеграцияза децентрализирана работа.
За производителите на оборудване и системните интегратори спазването на тези насоки за проектиране намалява повредите на място, понижава гаранционните разходи и подобрява удовлетвореността на крайния потребител. За операторите на инсталации разбирането на контролната логика позволява по-добро отстраняване на проблеми, по-ефективна работа и удължен живот на оборудването.

Фигура 6: Пълна интегрирана единица за обработка на MBBR, инсталирана на място
Нуждаете се от надеждно разяснение за вашата MBBR система?
В Juntai Plastic предлагаме цялостни MBBR интегрирани решения за обработка, включително предварително проектирани системи за управление с PLC/HMI, дистанционно наблюдение и пълна поддръжка при пускане в експлоатация. Сдвоете вашата MBBR система с нашите високоефективни PVC тръбни утаители за максимален капацитет за пречистване в компактен размер.